Обновлено:
Технологический трубопровод на НПЗ, нефтехимическом или газовом производстве — это не просто труба, а система, которая гоняет продукт под давлением и при температуре, часто пожаро- и взрывоопасный. Ошибка в монтаже здесь стоит дороже, чем где-либо: разгерметизация под давлением на действующей установке — это авария. Поэтому монтаж технологических трубопроводов ведут по жёсткому регламенту: с входным контролем, аттестованной сваркой, неразрушающим контролем швов и обязательными испытаниями на прочность и плотность. Разберём этапы, категории трубопроводов и нормы, по которым сдают работу.
Что относят к технологическим трубопроводам
Технологический трубопровод — это трубопровод в составе промышленной установки, транспортирующий сырьё, полуфабрикаты, готовый продукт, реагенты, пар, воду и другие среды, обеспечивающие ведение технологического процесса. К ним относят обвязку насосов, компрессоров, колонн, теплообменников, резервуаров, а также межцеховые и внутрицеховые линии. Основные документы — ГОСТ 32569 (стальные технологические трубопроводы) и СП РК 3.05-103-2014 (технологическое оборудование и технологические трубопроводы), а для линий под давлением — требования технических регламентов на оборудование, работающее под избыточным давлением.
Категории трубопроводов: от них зависит объём контроля
Технологические трубопроводы делят на категории и группы в зависимости от свойств среды (токсичность, взрыво- и пожароопасность), рабочего давления и температуры. Категория определяет требования к материалам, объёму неразрушающего контроля сварных швов и параметрам испытаний. Упрощённо зависимость такая:
| Фактор | Что повышает категорию | Последствие для монтажа |
|---|---|---|
| Среда | Токсичные, взрывоопасные, сжиженные газы | Больший объём НК, жёстче приёмка |
| Давление | Высокое и сверхвысокое давление | Толще стенка, полный контроль швов |
| Температура | Высокая или отрицательная | Легированные стали, термообработка швов |
Чем выше категория — тем больше процент швов, проходящих радиографический или ультразвуковой контроль, и тем выше испытательное давление. Категорию задаёт проект, самовольно её понижать при монтаже нельзя.
Этапы монтажа технологического трубопровода
Работы ведут в строгой последовательности — пропуск операции или её выполнение «задним числом» недопустимы.
- Входной контроль. Проверяют трубы, детали, арматуру и сварочные материалы на соответствие сертификатам, маркировку, отсутствие дефектов и коррозии.
- Разбивка трассы и установка опор. Монтируют неподвижные, скользящие и направляющие опоры по проекту — они задают геометрию и воспринимают нагрузки.
- Сборка и прихватка. Стыки собирают с нормируемым зазором и смещением кромок, фиксируют прихватками, выдерживают соосность.
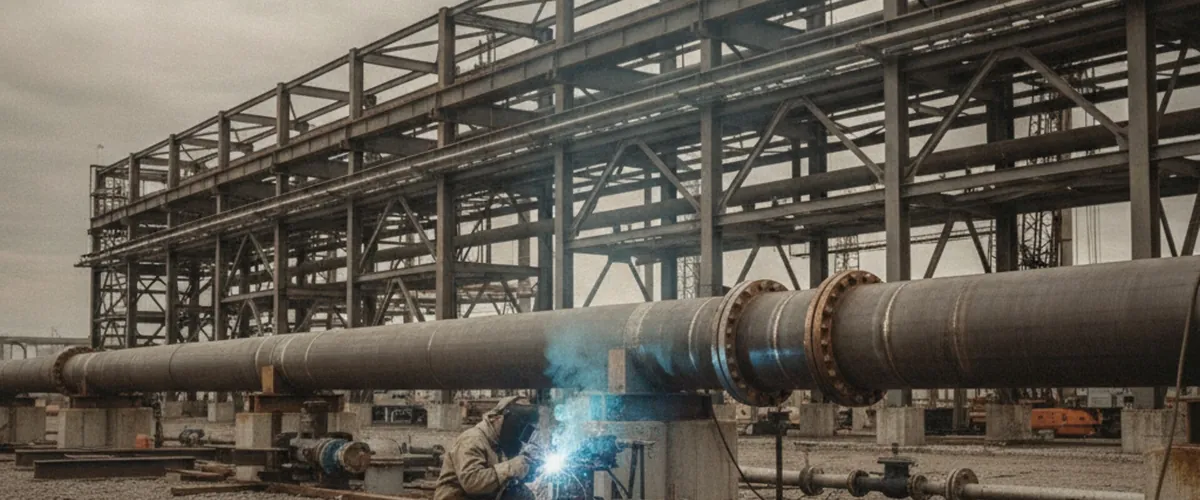
- Сварка. Ведут аттестованные сварщики по аттестованной технологии (WPS); для легированных сталей — с подогревом и последующей термообработкой.
- Неразрушающий контроль. Швы проверяют визуально-измерительным, радиографическим или ультразвуковым методом в объёме по категории.
- Растяжка компенсаторов и изоляция. Устанавливают компенсаторы с преднатягом, наносят антикоррозионное покрытие и теплоизоляцию.
- Испытания. Гидравлические или пневматические на прочность и плотность.
- Промывка/продувка и пусконаладка. Линию очищают и сдают под рабочую среду.
Отдельный ответственный узел — монтаж трубопроводов из нержавеющей стали, где сварку ведут аргонодуговым способом с защитой корня шва.
Сварка и контроль качества швов
Сварные соединения — самое слабое место трубопровода, поэтому контроль многоступенчатый. Сначала все швы проходят визуально-измерительный контроль (ВИК). Затем часть швов — в зависимости от категории — проверяют радиографией (рентген, гамма) или ультразвуком (УЗК); для выявления поверхностных дефектов применяют капиллярный (ПВК) и магнитопорошковый контроль. Подробнее методы разобраны в материале про неразрушающий контроль сварных швов. Недопустимые дефекты — трещины, непровары, несплавления, поры и шлак сверх норм — вырубают и переваривают, повторно контролируя удвоенный объём.
Испытания трубопровода на прочность и плотность
Смонтированный трубопровод обязательно испытывают. По умолчанию проводят гидравлическое испытание: систему заполняют водой и поднимают давление до испытательного — как правило, 1,25 от рабочего (точное значение задаёт проект и категория). Трубопровод выдерживают под давлением, затем осматривают на прочность и плотность соединений. Там, где гидроиспытание невозможно (нельзя допускать воду, отрицательные температуры), по проекту применяют пневматическое испытание с усиленными мерами безопасности. Детально процедура описана в статье про гидравлические испытания трубопроводов. Результаты фиксируют актом — без него линию не сдают в эксплуатацию.
Исполнительная документация
Сдача трубопровода — это не только металл, но и пакет документов: сертификаты на трубы и материалы, журнал сварочных работ, заключения НК, акты на скрытые работы, растяжку компенсаторов, испытания и промывку, исполнительные схемы. Полный комплект — обязательное условие приёмки объекта и последующей безопасной эксплуатации. По этим же документам ведут дальнейший контроль ресурса линии, включая ультразвуковую толщинометрию в процессе службы.
Типичные ошибки при монтаже
- Пропуск входного контроля — в линию попадают трубы не той марки или с дефектами.
- Сварка без аттестованной технологии и неаттестованными сварщиками — швы не пройдут приёмку.
- Занижение объёма НК относительно категории трубопровода.
- Монтаж без проектной расстановки опор — трубопровод перегружает штуцера оборудования.
- Испытание пониженным давлением или без выдержки — скрытые дефекты не выявляются.
- Изоляция швов до контроля и испытаний — дефект придётся вскрывать заново.
Часто задаваемые вопросы
Что такое технологический трубопровод?
Это трубопровод в составе промышленной установки, который транспортирует сырьё, продукт, реагенты, пар и другие среды технологического процесса. К нему относят обвязку насосов, колонн, теплообменников и межцеховые линии. Требования задают ГОСТ 32569 и СП РК 3.05-103-2014.
От чего зависит объём контроля сварных швов?
От категории трубопровода, которую определяют свойства среды, давление и температура. Чем опаснее среда и выше давление, тем больший процент швов проходит радиографический или ультразвуковой контроль. Категорию задаёт проект и понижать её на монтаже нельзя.
Каким давлением испытывают технологический трубопровод?
Обычно гидравлически, давлением 1,25 от рабочего, но точное испытательное давление задаёт проект по категории. Систему выдерживают под давлением и осматривают на прочность и плотность. Где вода недопустима, применяют пневмоиспытание с усиленными мерами безопасности.
Чем отличается монтаж трубопровода из нержавеющей стали?
Нержавеющие линии варят аргонодуговым способом с защитой корня шва инертным газом, аккуратнее относятся к межкристаллитной коррозии и не допускают контакта с углеродистым инструментом. В остальном этапы — входной контроль, сварка, НК, испытания — те же.
Зачем нужна растяжка компенсаторов при монтаже?
Компенсаторы ставят с преднатягом, рассчитанным на температуру монтажа, чтобы при нагреве трубопровода их ход работал правильно и не перегружал опоры и штуцера. Растяжку фиксируют отдельным актом в составе исполнительной документации.
Какие документы нужны для сдачи трубопровода?
Сертификаты на трубы и материалы, журнал сварки, заключения неразрушающего контроля, акты на скрытые работы, растяжку компенсаторов, испытания и промывку, а также исполнительные схемы. Без полного комплекта линию не принимают в эксплуатацию.
Можно ли монтировать трубопровод на действующей установке?
Да, но врезки и работы в действующей зоне ведут по наряду-допуску с остановкой и освобождением участка либо специальными технологиями врезки под давлением, с соблюдением требований промышленной безопасности и газоопасных/огневых работ.
Смонтируем технологические трубопроводы под ключ
ТОО «Техноконтроль» выполняет монтаж технологических трубопроводов на НПЗ, нефтехимических и газовых объектах Казахстана: входной контроль, сборку и аттестованную сварку, неразрушающий контроль швов, гидравлические и пневматические испытания, изоляцию и сдачу с полной исполнительной документацией. Оставьте заявку — рассчитаем и смонтируем трубопроводную обвязку под параметры вашей установки.