Обновлено:
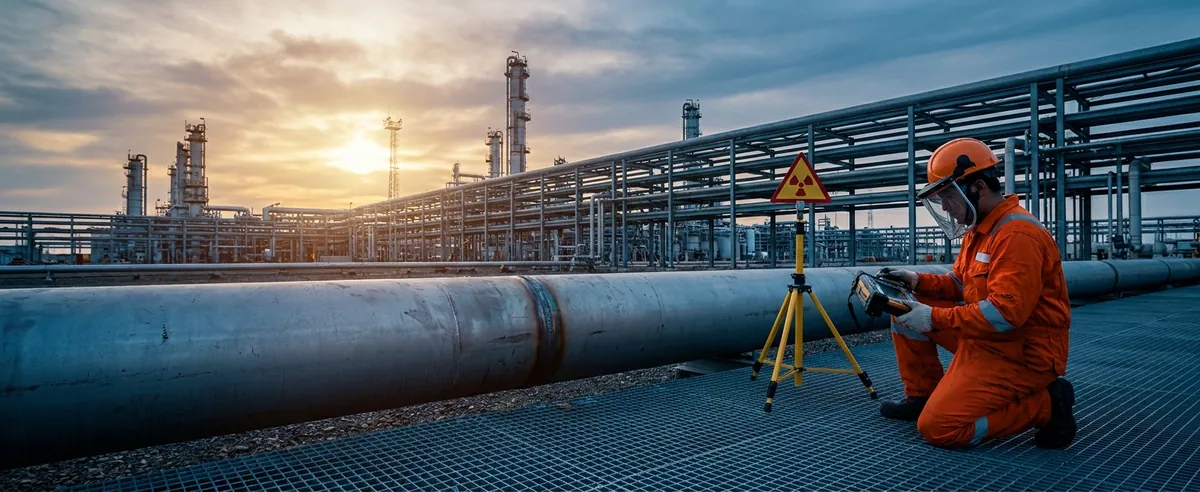
Радиографический контроль сварных швов трубопроводов (РГК) — обязательный метод неразрушающего контроля на объектах нефтепереработки, нефтехимии и магистральных трубопроводов Казахстана. Просвечивание рентгеновскими или гамма-квантами показывает внутренние дефекты, которые не видны при визуальном осмотре: трещины, непровары, поры, шлаковые включения. Разберём технологию, нормативную базу, оборудование и типичные ошибки при интерпретации снимков.
Что такое радиографический контроль (РГК)
РГК — метод неразрушающего контроля, при котором сварной шов просвечивают ионизирующим излучением. За швом ставят рентгеновскую плёнку или цифровой детектор — так фиксируют распределение плотности материала. Дефекты (полости, включения другой плотности) на снимке выглядят как затемнения или светлые области относительно основного металла. По контрасту, форме и координатам оценивают тип и размер дефекта.
В отличие от ультразвука, радиография даёт прямое изображение шва — «фото» дефекта, которое можно архивировать 10 и более лет. Это ключевое требование для сосудов под давлением, магистральных нефте- и газопроводов, оборудования I категории опасности. По ГОСТ 7512-82 методом РГК контролируют стыковые, тавровые и угловые швы толщиной от 1 до 400 мм.
Область применения и нормативная база
В Казахстане радиографический контроль обязателен при монтаже и ремонте:
- магистральных нефте- и газопроводов — 100% стыков категорий B и I по СТ РК EN 12732 и СП РК 3.05-101;
- технологических трубопроводов НПЗ и НХЗ I–II категории — 20–100% стыков в зависимости от среды по ГОСТ 32569;
- сосудов и аппаратов, работающих под давлением от 0,07 МПа — по ГОСТ 34347 и Техрегламенту ТР ТС 032/2013;
- котлов и паропроводов II и III категорий — по СТ РК ISO 17636.
Основные нормативные документы для методики и оценки: ГОСТ 7512-82 (общие требования), ГОСТ ISO 17636-1-2017 (контроль на плёнку) и ГОСТ ISO 17636-2-2017 (цифровые детекторы). На каждом ОПО есть внутренний ПКД (проект контроля дефектоскопии), утверждённый заказчиком до начала работ.
Оборудование для радиографии
Рентгеновские аппараты
Импульсные и постоянного действия. Диапазон напряжения — 100–450 кВ, ток — 1–20 мА. Для трубопроводов диаметром до 530 мм чаще применяют импульсные аппараты «Арина-3», «Памир-250» и «Балт-РК». Просвечивающая толщина по стали — до 40 мм за одну экспозицию. Плюс: нет радиоактивного источника, аппарат безопасен в выключенном состоянии. Минус: питание от сети 220 В, привязка к точке.
Гамма-дефектоскопы
Используют закрытые радиоактивные источники: Ir-192 (просвет до 100 мм по стали), Se-75 (до 40 мм), Co-60 (до 200 мм). Аппараты — «Гаммарид», «Стапель-5М», «Sentinel». Плюс: автономность, панорамная схема из внутренней полости трубы, работа на объектах без электричества. Минус: постоянная активность, нужны лицензия и хранилище.
Плёнки и цифровые детекторы
Классические плёнки — Agfa D4/D5/D7, Kodak AA400, Fujifilm IX50. Класс чувствительности C4–C6. Ресурс плёнки после проявки — до 30 лет. Цифровые системы (DR, CR) на пластинах или матрицах ускоряют получение снимка в 3–5 раз, снижают дозу на 30–70% и позволяют вести электронный архив. Разрешение современных DR-детекторов — до 50 мкм.
Технология проведения контроля
Подготовка участка и разметка
До просвечивания сварной шов должен быть очищен от шлака, брызг и грязи, зачищен заподлицо с основным металлом или иметь допустимое усиление по ГОСТ 5264. На поверхность крепят эталон чувствительности (проволочный по ГОСТ 7512 или канавочный ISO 19232) и свинцовые маркеры — номер стыка, стрелка расположения, буквы. Разметка привязана к базовому шву, чтобы дефекты можно было воспроизвести после ремонта.
Экспозиция и просвечивание
Схема выбирается по диаметру трубы: панорамная (источник в центре, плёнка снаружи по всему периметру) — для труб от 100 мм с доступом изнутри; фронтальная через две стенки — для «глухих» стыков; эллиптическая с двумя экспозициями — для тонкостенных труб малого диаметра. Время экспозиции рассчитывают по номограмме с учётом толщины, активности источника и фокусного расстояния (обычно 500–800 мм).
Проявка и оценка снимка
Плёнку проявляют в проявителе GBX или D-19 при 20 °С 5 минут, фиксируют 8 минут, промывают и сушат. Готовый снимок оценивают на негатоскопе с яркостью не менее 3000 кд/м² в затемнённом помещении. Оптическая плотность рабочей зоны — 1,5–3,5 Б (ГОСТ 7512), чувствительность — не хуже 2% от толщины шва. Специалист расшифровывает снимок и составляет заключение с указанием координат каждого выявленного дефекта.
Классификация дефектов и нормы отбраковки
По ГОСТ 30242-97 различают 6 групп дефектов: трещины, полости и поры, твёрдые включения, несплавления и непровары, нарушения формы, прочие. Каждому дефекту присвоен буквенно-цифровой код (например, 100 — трещина, 2011 — газовая пора, 401 — непровар).
| Категория шва | Норма пор | Норма шлака | Непровар | Трещина |
|---|---|---|---|---|
| 1 (магистраль газ) | Ø ≤ 2 мм, суммарно ≤ 4% | l ≤ 3 мм | Не допускается | Не допускается |
| 2 (нефтепровод) | Ø ≤ 2,5 мм | l ≤ 5 мм | Не допускается | Не допускается |
| 3 (пар, гор. вода) | Ø ≤ 10% δ, до 3 мм | l ≤ 0,2 δ | Не допускается | Не допускается |
| 4 (технологический) | Ø ≤ 15% δ | l ≤ 0,3 δ | ≤ 5% δ, до 2 мм | Не допускается |
| 5 (вспомогательный) | Ø ≤ 20% δ | l ≤ 0,4 δ | ≤ 10% δ | Не допускается |
δ — толщина стенки. Все трещины (продольные, поперечные, ветвистые) — брак любой категории и подлежат вырезке и повторной сварке с последующим 100%-ным РГК ремонтного участка.
Радиационная безопасность при РГК
Работы регулируются НРБ-99/2010, ОСПОРБ и Санитарными правилами РК «Санитарно-эпидемиологические требования к обеспечению радиационной безопасности». Предел дозы для персонала группы А — 20 мЗв/год в среднем за 5 лет, для группы Б — 5 мЗв/год, для населения — 1 мЗв/год. Радиус ограждения зоны при работе Ir-192 активностью 100 Ки — 40–80 м; при Co-60 — 100–150 м. Дозиметрический пост обязателен, каждый сотрудник носит индивидуальный дозиметр ДКГ-РМ1610 или аналог. Работы вне рабочей смены — только с уведомлением объектового поста и получением наряда-допуска.
Дефектоскопист-радиограф обязан иметь удостоверение II–III уровня по СТ РК ISO 9712, допуск от органов санэпиднадзора и пройти обучение по радиационной безопасности каждые 3 года. Хранение и транспортировка источников — по правилам ПБТРВ и с разрешением МЧС РК на перевозку опасных грузов класса 7.
Часто задаваемые вопросы
Чем радиография отличается от ультразвука?
Радиография даёт прямое изображение внутренних объёмных дефектов (пор, шлака, непроваров) и сохраняет их «фото» на плёнке. Ультразвук лучше выявляет плоскостные дефекты (трещины) и точнее по глубине залегания, но не оставляет визуального документа — только протокол.
Сколько стоит радиографический контроль стыка трубопровода?
В Казахстане на 2026 год расценка колеблется от 2 500 до 12 000 тенге за стык — зависит от диаметра, толщины, схемы просвечивания и источника. На выездных объектах добавляется мобилизация бригады и транспортировка гамма-источника.
Какие документы получает заказчик по итогам РГК?
Заключение по каждому стыку с указанием координат дефектов, протокол контроля партии стыков, схему расположения стыков, снимки (плёночные или цифровые файлы DICOM) и копию удостоверения дефектоскописта. Все документы хранятся весь срок эксплуатации оборудования.
Какой процент стыков подлежит РГК на технологических трубопроводах?
Объём зависит от категории трубопровода и задаётся проектом с учётом ГОСТ 32569: для I категории обычно контролируют все стыки, для остальных - выборочно. На нефтепромысловых трубопроводах при содержании H₂S более 6% — 100% стыков независимо от категории.
Можно ли проводить РГК на действующем трубопроводе с давлением?
Допускается на снижённом рабочем давлении, но только по проекту производства работ и с наряд-допуском. Оптимально — освободить участок и вывести на атмосферное давление. При контроле «в работе» усиливают ограждение и увеличивают дистанции безопасности.
Что делать, если РГК выявила трещину?
Дефект вырезают с запасом не менее 30 мм в каждую сторону, разделывают кромки, заваривают по аттестованной технологии и повторно контролируют 100% ремонтного участка. Заключение и протокол ремонта прикладывают к паспорту оборудования.
Через сколько лет РГК-снимки можно уничтожить?
Плёнки и цифровые файлы хранятся весь срок службы объекта плюс 5 лет после вывода из эксплуатации. Для магистральных трубопроводов и сосудов под давлением — не менее 30 лет. Уничтожение возможно только после снятия оборудования с учёта в территориальном подразделении Комитета промышленной безопасности МЧС РК.
Заключение
Радиографический контроль — ключевой инструмент подтверждения качества сварных соединений на промышленных объектах Казахстана. Правильно проведённая РГК с соблюдением ГОСТ 7512, ГОСТ 32569 и норм радиационной безопасности защищает объект от аварий и обеспечивает приёмку у заказчика без замечаний. Компания «Техноконтроль» выполняет радиографию сварных швов на объектах НПЗ, магистральных и технологических трубопроводах: аттестованные дефектоскописты II–III уровней, свои гамма-аппараты Ir-192 и Se-75, цифровая расшифровка. Позвоните и уточните условия по вашему объекту.