Магнитопорошковый контроль (МПК, MT — magnetic particle testing) — один из самых быстрых и наглядных методов неразрушающего контроля сварных швов и деталей из ферромагнитных сталей. На объектах нефтепереработки и тяжёлого машиностроения им проверяют кольцевые стыки трубопроводов, элементы металлоконструкций, крепёж, литьё и поковки, где важно вовремя увидеть поверхностные и подповерхностные трещины. Ниже разбираем, как устроен метод, какими нормами он регулируется, какие уровни чувствительности бывают и где МПК выигрывает у капиллярного и ультразвукового контроля.
Что такое магнитопорошковый контроль и на чём он основан
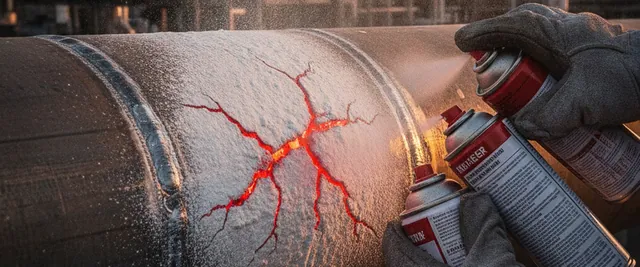
Метод работает на эффекте магнитного рассеяния. Контролируемую деталь намагничивают, и магнитный поток проходит вдоль металла. Если на поверхности или у поверхности есть несплошность — трещина, непровар, подрез, — она создаёт локальное сопротивление магнитному потоку. Часть силовых линий выходит наружу, образуя над дефектом поле рассеяния. На поверхность наносят магнитную суспензию или сухой порошок, и частицы притягиваются к зоне рассеяния, «прорисовывая» дефект в виде чёткого валика.
Отсюда два принципиальных ограничения. Во-первых, МПК применим только к ферромагнитным материалам — углеродистым и низколегированным сталям с относительной магнитной проницаемостью не менее 40. Аустенитные нержавеющие стали, алюминий, медь и титан этим методом не контролируются — для них используют капиллярный или вихретоковый контроль. Во-вторых, поле рассеяния максимально, когда дефект расположен перпендикулярно магнитному потоку; трещину вдоль линий поля метод может не показать, поэтому деталь намагничивают минимум в двух взаимно перпендикулярных направлениях.
Нормативная база: ГОСТ 21105-87 и ГОСТ ISO 17638
В Казахстане и странах ЕАЭС магнитопорошковый контроль регламентируют два основных документа. ГОСТ 21105-87 «Контроль неразрушающий. Магнитопорошковый метод» — базовый стандарт, который распространяется на детали, изделия и полуфабрикаты из ферромагнитных материалов и задаёт условные уровни чувствительности, требования к аппаратуре и меры безопасности. ГОСТ ISO 17638 (гармонизированный с ISO 17638) применяется именно к сварным соединениям и описывает технологию контроля швов и зон термического влияния.
Важный нюанс приёмки: ГОСТ ISO 17638 сам по себе не устанавливает нормы отбраковки индикаций — он описывает только процедуру. Уровни приёмки берут из ISO 23278, проектной документации, технологической карты контроля или требований заказчика. Поэтому перед началом работ дефектоскопист всегда должен иметь на руках технологическую карту с указанием схемы намагничивания, тока и критериев оценки. Для объектов, поднадзорных промышленной безопасности, дополнительно действуют требования нормативов РК к техническим устройствам опасных производственных объектов.
Уровни чувствительности
ГОСТ 21105-87 устанавливает три условных уровня чувствительности, которые зависят прежде всего от шероховатости поверхности. Чем чище подготовлена поверхность, тем более мелкие дефекты можно выявить.
| Уровень | Шероховатость Ra | Мин. ширина раскрытия дефекта | Мин. протяжённость |
|---|---|---|---|
| А | ≤ 2,5 мкм | 2,0 мкм | 0,5 мм |
| Б | ≤ 10 мкм | 10,0 мкм | 0,5 мм |
| В | ≤ 10 мкм | 25,0 мкм | 0,5 мм |
При шероховатости поверхности грубее Ra 10 мкм, а также при контроле подповерхностных дефектов или изделий с немагнитными покрытиями значительной толщины условный уровень чувствительности не нормируется — метод продолжает работать, но гарантировать выявление мелких несплошностей уже нельзя. Именно поэтому подготовка поверхности (зачистка от брызг, окалины, краски) — не формальность, а фактор, напрямую определяющий результат контроля.
Способы намагничивания
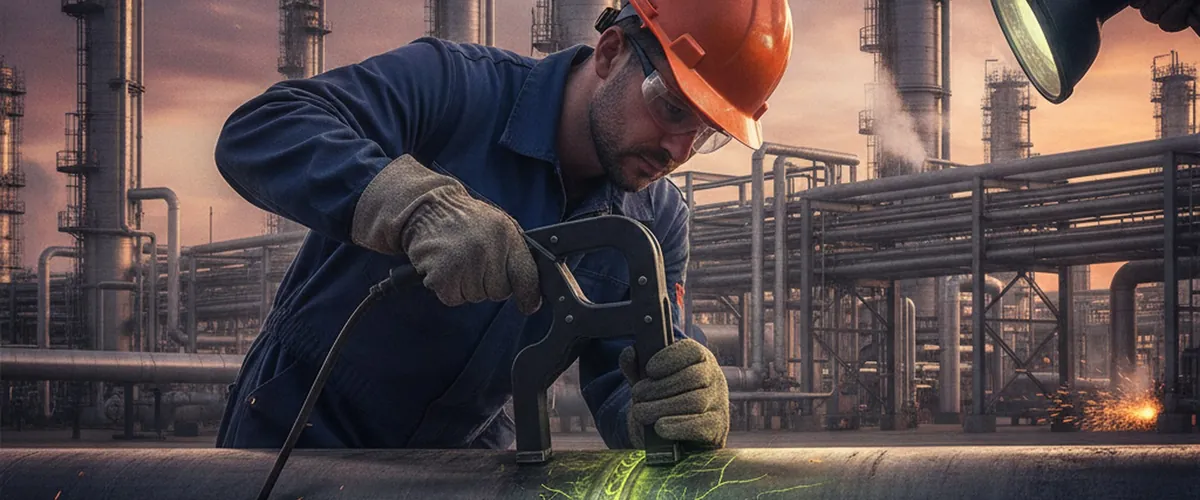
Схему намагничивания подбирают под форму детали, характер и ориентацию ожидаемых дефектов. На практике на объектах нефтепереработки чаще всего используют переносные электромагниты (ярма) и приставные соленоиды — они мобильны и позволяют контролировать стык трубопровода прямо на монтаже.
Циркулярное намагничивание
Ток пропускают непосредственно по детали или по проводнику, помещённому в её отверстие. Магнитное поле замыкается внутри изделия по окружности. Такой способ хорошо выявляет продольные дефекты — трещины, ориентированные вдоль оси детали.
Продольное (полюсное) намагничивание
Выполняется соленоидом, электромагнитом или постоянным магнитом. Поле направлено вдоль детали, что делает заметными поперечные дефекты. Именно продольное намагничивание ярмом чаще всего применяют для кольцевых сварных швов трубопроводов.
Комбинированное намагничивание
Одновременное действие двух полей в разных направлениях (или вращающееся поле) позволяет за один проход выявлять дефекты любой ориентации. Метод производительнее, но требует более сложной аппаратуры и точной настройки.
Два способа контроля: СПП и СОН
Различают контроль способом приложенного поля (СПП) и способом остаточной намагниченности (СОН). При СПП суспензию наносят и осматривают деталь непосредственно во время действия намагничивающего поля — так контролируют магнитомягкие стали с высокой проницаемостью и малой коэрцитивной силой, а также подповерхностные дефекты. При СОН деталь сначала намагничивают до насыщения, снимают поле, и только потом наносят суспензию — способ подходит для магнитотвёрдых сталей с коэрцитивной силой более 10 А/см и удобен, когда к зоне контроля трудно поднести намагничивающее устройство.
После контроля деталь при необходимости размагничивают: остаточная намагниченность может притягивать стальную стружку, искажать показания приборов или мешать последующей сварке.
Этапы проведения контроля
Типовая технологическая последовательность МПК сварного шва выглядит так:
1. Подготовка поверхности — зачистка шва и околошовной зоны от брызг, окалины, ржавчины и толстых слоёв краски, обеспечение требуемой шероховатости.
2. Намагничивание участка по выбранной схеме (обычно ярмом, в двух перпендикулярных направлениях).
3. Нанесение индикаторной среды — магнитной суспензии на водной или масляной основе либо сухого порошка.
4. Осмотр и расшифровка индикаций при нормированной освещённости (для люминесцентных составов — под ультрафиолетом).
5. Оценка выявленных индикаций по критериям технологической карты, оформление заключения.
6. Размагничивание и очистка детали.
Где МПК выигрывает, а где нет
Сильные стороны метода — высокая производительность, наглядность и низкая стоимость по сравнению с радиографией. Дефектоскопист видит трещину буквально «глазами», а контроль стыка занимает минуты. Метод чувствителен к поверхностным и мелким подповерхностным дефектам, которые не всегда «ловит» ультразвук. Ограничения тоже понятны: только ферромагнитные стали, только поверхностные и приповерхностные несплошности (глубоко залегающие дефекты и внутренние поры МПК не покажет — здесь нужен ультразвуковой или радиографический контроль), а также зависимость от качества подготовки поверхности. На реальных объектах методы комбинируют: визуальный и измерительный контроль плюс МПК или капиллярный контроль для поверхности, плюс ультразвуковой контроль или радиография для объёма шва.
Часто задаваемые вопросы
Чем магнитопорошковый контроль отличается от капиллярного?
МПК работает только на ферромагнитных сталях и выявляет как поверхностные, так и подповерхностные дефекты за счёт магнитного поля. Капиллярный контроль применим к любым непористым материалам, включая нержавейку и алюминий, но показывает только дефекты, выходящие на поверхность.
Можно ли проверить методом МПК нержавеющую сталь?
Аустенитную нержавеющую сталь — нет, она немагнитна. Для таких материалов используют капиллярный (цветную дефектоскопию) или вихретоковый контроль. Магнитными свойствами обладают только ферритные и мартенситные стали.
Какие дефекты выявляет магнитопорошковый метод?
Трещины (в том числе усталостные и закалочные), непровары, подрезы, поры и волосовины, выходящие на поверхность или залегающие на небольшой глубине. Глубокие внутренние дефекты метод не обнаруживает.
Нужно ли размагничивать деталь после контроля?
Да, если остаточная намагниченность может помешать дальнейшей работе: притягивать стружку, искажать показания приборов, влиять на сварку или работу механизмов. Требование к размагничиванию указывают в технологической карте.
Кто имеет право проводить магнитопорошковый контроль?
Дефектоскопист, аттестованный на метод МК (магнитный) в независимом органе по аттестации персонала, с действующим удостоверением соответствующего уровня. Лаборатория неразрушающего контроля должна быть аттестована на данный вид работ.
От чего зависит чувствительность контроля?
От шероховатости поверхности, напряжённости намагничивающего поля, ориентации дефекта относительно поля, магнитных свойств материала и качества дефектоскопических материалов. Наибольшая чувствительность достигается на гладкой поверхности при поле, перпендикулярном дефекту.
Заключение
Магнитопорошковый контроль — рабочая «лошадка» поверхностной дефектоскопии сварных швов и деталей из сталей: быстро, наглядно и недорого выявляет трещины и непровары там, где важна оперативность. Но он не заменяет объёмные методы и требует грамотной подготовки поверхности, правильной схемы намагничивания и аттестованного персонала. На объектах нефтепереработки в Казахстане — от Атырауского НПЗ до площадок тяжпрома — МПК почти всегда работает в связке с визуальным, капиллярным и ультразвуковым контролем, закрывая свою часть общей задачи по обеспечению качества сварных соединений.