Обновлено:
Болтовое соединение на высокопрочных болтах — основной способ монтажного стыка стальных конструкций на площадке. Оно не требует сварки в неудобных условиях, собирается быстрее и, в отличие от обычных болтов, работает за счёт трения между листами, а не среза стержня. Но именно из-за этого принципа «мелочей» здесь нет: недотянутый на 10% болт или зашпаклёванная краской контактная поверхность превращают расчётный узел в ненадёжный. Ниже — как правильно выполнить монтаж металлоконструкций на высокопрочных болтах: подготовить поверхности, натянуть болты и проконтролировать усилие по нормам.
Что такое высокопрочное болтовое соединение
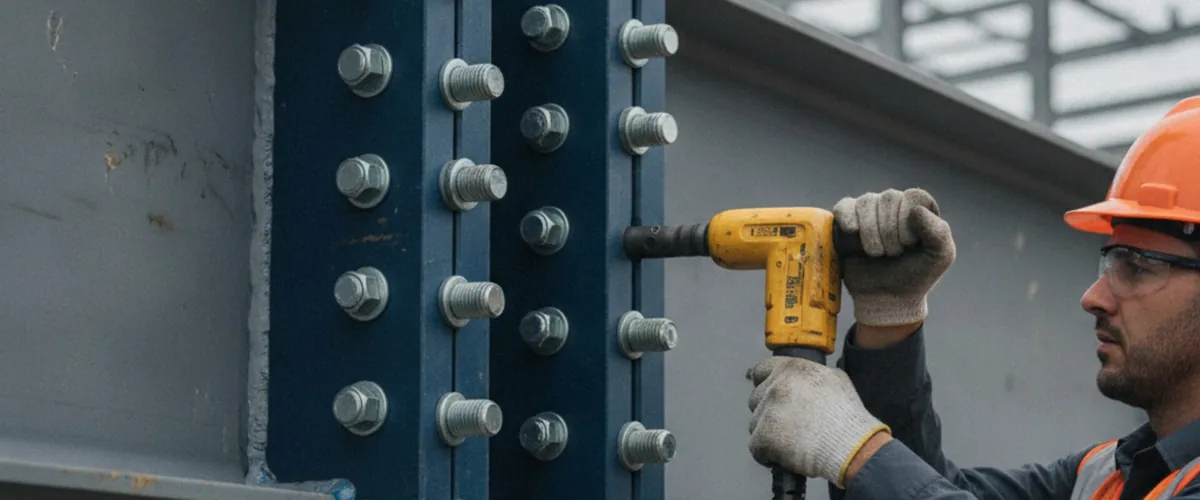
Высокопрочный болт — это болт из легированной стали классов прочности 8.8, 10.9 и выше, рассчитанный на большое усилие предварительного натяжения. При сборке узла болт затягивают до нормированного усилия, и пакет соединяемых листов сжимается. Возникающая сила трения между поверхностями и передаёт нагрузку — стержень болта в сдвигоустойчивом (фрикционном) соединении работает на растяжение, а не на срез.
Такие соединения применяют в ответственных узлах: стыки колонн и ригелей, монтажные соединения ферм, подкрановые балки, конструкции, работающие на динамику и знакопеременную нагрузку. Основные нормативные документы в Казахстане - СП РК EN 1993-1-1 (стальные конструкции, расчёт), СН РК 5.03-07-2013 и СП РК 5.03-107-2013 (несущие и ограждающие конструкции, правила монтажа). Стандарт на сами метизы - ГОСТ 22353–77 (болты, гайки, шайбы высокопрочные).
Виды болтовых соединений
По характеру работы монтажные болтовые соединения делят на три группы — их нельзя путать, потому что подготовка и контроль у них разные.
| Тип соединения | Как передаётся нагрузка | Подготовка поверхностей |
|---|---|---|
| Сдвигоустойчивое (фрикционное) | Силой трения между листами | Обязательна — до нормируемого коэффициента трения |
| Срезное (несдвигоустойчивое) | Срезом стержня и смятием стенок отверстия | Не нормируется, натяжение — сборочное |
| Фланцевое (на растяжение) | Растяжением болтов, стык работает на отрыв | Плоскостность фланцев, полное натяжение |
В строительстве промышленных объектов преобладают сдвигоустойчивые соединения — именно для них критична обработка контактных поверхностей и точный контроль натяжения. Дальше речь в основном о них.
Подготовка контактных поверхностей
Расчётная несущая способность фрикционного соединения прямо зависит от коэффициента трения μ между листами. Поэтому поверхности в зоне стыка обрабатывают одним из способов, дающим шероховатую чистую поверхность:
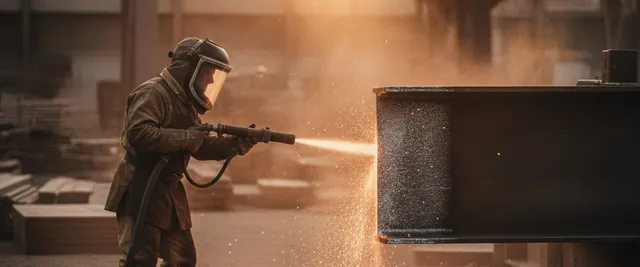
- Дробеструйная (дробемётная) очистка — самый распространённый способ, даёт стабильный коэффициент трения; часто без последующей окраски μ достигает 0,50–0,58.
- Газопламенная обработка открытым пламенем с удалением окалины и продуктов горения — применяют для толстого металла.
- Очистка стальными щётками — самый простой способ, но и коэффициент трения ниже (порядка 0,35), что учитывают в расчёте.
Ключевые правила: обработанные поверхности защищают от попадания грязи, масла, влаги и краски; собрать узел нужно в ограниченный срок после очистки, пока не образовалась рыхлая ржавчина. Замасленные и окрашенные контактные поверхности недопустимы — трения не будет. Зазоры в стыке устраняют, а не «стягивают» болтами.
Способы натяжения и контроля усилия
Болт должен получить именно проектное усилие натяжения — не меньше (иначе не хватит трения) и без разрушения (перетяг рвёт стержень). Норма усилия задаётся проектом исходя из класса прочности и диаметра. Контроль ведут одним из методов:
| Метод | Как контролируют | Особенности |
|---|---|---|
| По крутящему моменту | Динамометрический (тарированный) ключ на заданный момент | Ключ тарируют не реже раза в смену; момент = усилие × коэффициент закручивания |
| По углу поворота гайки | Доворот на нормированный угол после «затяжки от руки» | Не зависит от состояния резьбы, нужен репер начального положения |
| Болты с калиброванной головкой (T-C) | Отрыв концевого элемента при достижении усилия | Специальный электроключ, визуальный контроль «сорвался — готово» |
| Индикаторные шайбы (DTI) | По зазору выступов шайбы под щуп | Быстрый визуальный контроль натяжения |
Коэффициент закручивания для каждой партии болтов, гаек и шайб определяют контрольной тарировкой — усилие натяжения и момент связаны через него, поэтому применять «средний» момент из справочника без проверки партии нельзя.
Порядок сборки узла на монтаже
Технология сборки фрикционного соединения в общих чертах такая:
- Совмещение отверстий. Пакет собирают, фиксируют пробками и частью болтов; несовпадение отверстий устраняют рассверловкой, а не «продавливанием».
- Постановка болтов. Под головку и гайку ставят шайбы; резьба и опорные поверхности должны быть чистыми.
- Натяжение в два приёма. Сначала все болты затягивают до 50–90% усилия, затем — на полное, от жёсткой середины стыка к его краям, чтобы не «повело» пакет.
- Клеймение. Затянутые болты помечают клеймом монтажника — это часть исполнительной документации.
Смежные операции, которые часто идут в одном комплекте работ, — монтаж металлоконструкций целиком и такелажные работы по подъёму укрупнённых блоков в проектное положение.
Контроль качества и приёмка
Натяжение выборочно проверяют: контролируют не менее 5–10% болтов в каждом соединении, но не менее двух в узле. Если хотя бы один болт не добрал усилие — проверяют все болты соединения. Момент дотяжки при контроле по крутящему моменту должен быть в пределах допуска. Дополнительно щупом проверяют плотность стяжки пакета: щуп 0,3 мм не должен заходить в стык вглубь. Результаты вносят в журнал и акт освидетельствования скрытых работ.
Типичные ошибки монтажа
- Окраска или замасливание контактных поверхностей — коэффициент трения падает, соединение теряет несущую способность.
- Нетарированный ключ. Реальный момент отличается от шкалы, болты недотянуты или перетянуты.
- Затяжка «по кругу с краю». Пакет ведёт, часть болтов остаётся без натяжения.
- Стяжка зазоров болтами вместо устранения — стержни работают на изгиб.
- Повторное использование болтов T-C после срыва концевика — усилие уже не гарантировано.
- Отсутствие шайб или установка на грязную резьбу — искажает коэффициент закручивания.
Заказать услугу: Монтаж металлоконструкций по всему Казахстану.
Часто задаваемые вопросы
Чем высокопрочный болт отличается от обычного?
Высокопрочный болт сделан из легированной стали классов 8.8, 10.9 и выше и рассчитан на большое усилие предварительного натяжения. В фрикционном соединении нагрузку несёт трение между листами, а обычный болт работает на срез стержня и большого натяга не создаёт.
Зачем обрабатывают контактные поверхности перед сборкой?
Несущая способность фрикционного соединения зависит от коэффициента трения. Дробеструйная или газопламенная обработка убирает окалину и краску и повышает μ до 0,5 и выше. Замасленная или окрашенная поверхность трения не даёт, и болты «поплывут» под нагрузкой.
Как контролируют натяжение высокопрочных болтов?
Четырьмя способами: тарированным ключом по крутящему моменту, по углу поворота гайки, болтами с обрывной головкой (T-C) и индикаторными шайбами. Метод выбирают по проекту, а ключ тарируют не реже раза в смену.
Сколько болтов проверяют при приёмке соединения?
Выборочно — не менее 5–10% болтов в каждом соединении, но не менее двух в узле. Если хотя бы один недотянут, проверяют все болты этого соединения и подтягивают до нормы.
Можно ли использовать высокопрочные болты повторно?
Обычные высокопрочные болты повторно ставить не рекомендуется из-за вытяжки резьбы и потери коэффициента закручивания. Болты с калиброванной обрывной головкой (T-C) после срыва концевика к повторной установке непригодны.
Какими нормами регулируется монтаж на высокопрочных болтах?
Расчёт - по СП РК EN 1993-1-1, правила монтажа и контроля - по СН РК 5.03-07-2013 и СП РК 5.03-107-2013. Метизы поставляются по ГОСТ 22353 и связанным стандартам на болты, гайки и шайбы высокопрочные.
Что делать, если отверстия в стыке не совпадают?
Несовпадение устраняют рассверловкой отверстий на больший диаметр в пределах, допущенных проектом, а не силовым «продавливанием» болта. Забивать болт в несовпадающие отверстия нельзя — это повреждает резьбу и стенки отверстия.
Смонтируем стальные конструкции на высокопрочных болтах
ТОО «Техноконтроль» выполняет монтаж металлоконструкций промышленных объектов Казахстана с фрикционными и фланцевыми соединениями на высокопрочных болтах: подготовку контактных поверхностей, натяжение с тарировкой ключей, выборочный контроль усилия и оформление исполнительной документации. Оставьте заявку — соберём и проконтролируем узлы по проекту и нормам.